Tärkeimmät valmistusprosessin kohdat
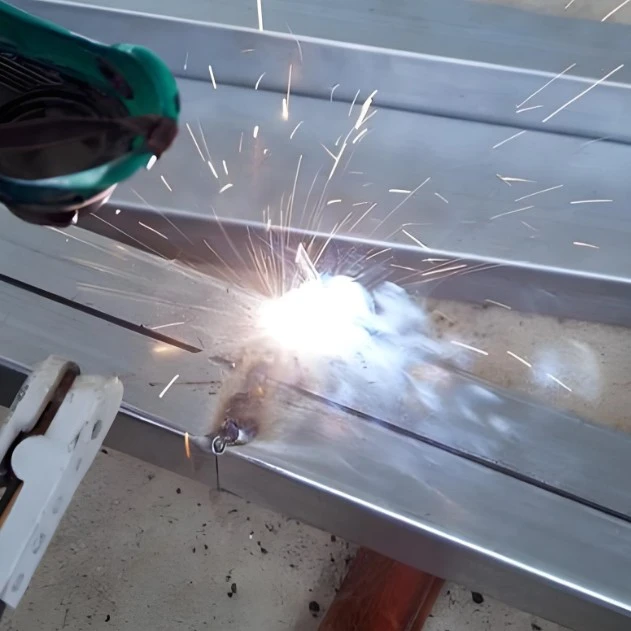
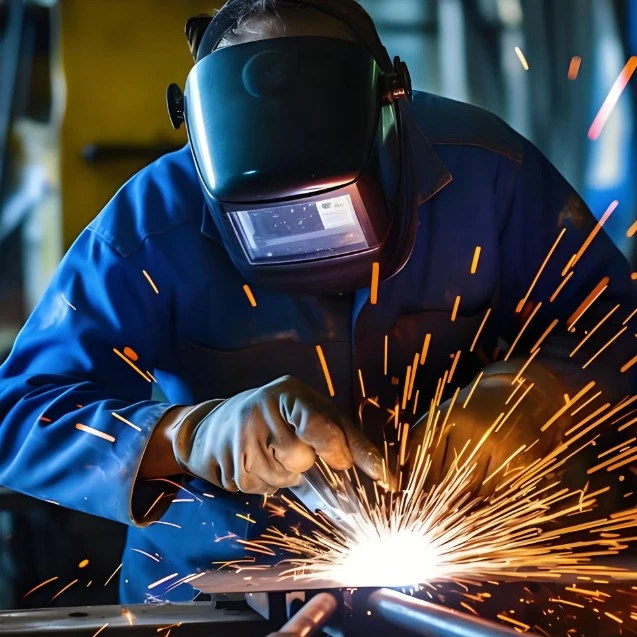
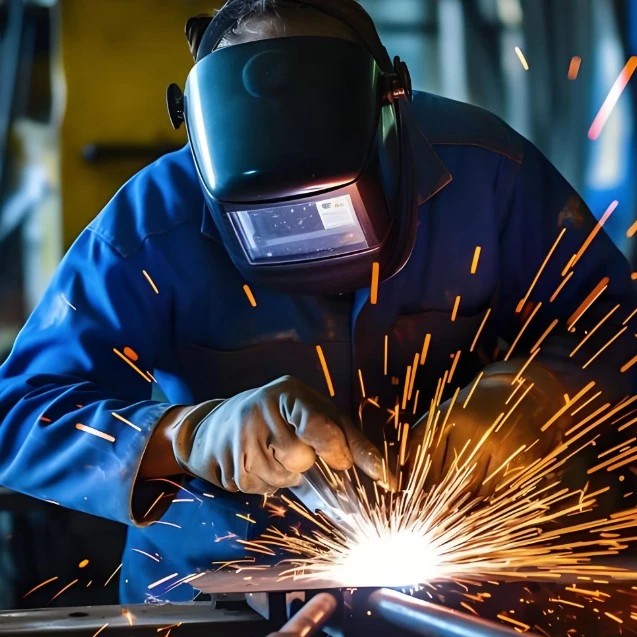
Aurinkosähköhitsausprosessi kattaa keskeiset vaiheet, kuten yksikennohitsauksen, sarjahitsauksen, laminoinnin ja laminoinnin. Jokainen vaihe edellyttää tiukkaa parametrien valvontaa laadun varmistamiseksi:
Yksikennohitsaus: Hitsaa tinattu juotosnauha tarkasti aurinkokennon pääverkkolinjoihin vakiolämpöisellä juotosraudalla. Juotosraudan pään lämpötilaa valvotaan tiukasti välillä 260-280 °C, ja hitsausaika on rajoitettu 3 sekuntiin, jotta vältetään aurinkokennon vaurioituminen korkean lämpötilan vuoksi;
Sarjahitsausvaihe: Yhdistä useita aurinkokennoja käänteisessä sarjassa juotosnauhoilla. Kennojen etäisyysvirhettä säädetään ±0,5 mm:n sisällä, ja juotosliuskojen tasaisuus vaikuttaa suoraan virran siirtotehoon;
Laminointiprosessi: Kerro materiaalit karkaistun lasin, EVA-liimakalvon, aurinkokennosarjan ja taustalevyn (TPT) järjestyksessä. Laminoinnin jälkeen EL-testi suoritetaan vikojen, kuten mikrohalkeamien ja epätäydellisen juottamisen, poistamiseksi kokonaan;
Laminointivaihe: Käytä korkean lämpötilan ja korkean paineen prosessia sulattaaksesi ja jähmettääksesi EVA-liimakalvon muodostaen tiiviin rakenteen. Lämpötila ja imurointiaika on säädettävä tarkasti EVA:n tyypin mukaan tiivistyksen varmistamiseksi.
Asennus- ja liitäntätiedot
Aurinkosähköhitsauskäsittelyn jälkeen komponenttien asennuksen ja liittämisen on noudatettava tiukasti standardivaatimuksia järjestelmän vakaan toiminnan varmistamiseksi:
1. Kaiteen kiinnitys: Ulkoasennukseen tarvitaan kuumasinkittyjä teräs- tai alumiiniseoskiskoja. Ne tulee kiinnittää pulteilla tai puristimilla siten, että asennuksen tasaisuusvirhe on ≤ 2 mm ja diagonaalipoikkeama < 4 mm;
2. Komponenttiliitäntä: MC4-aurinkosähköliittimiä käytetään komponenttien väliseen liitäntään. Kun positiivinen ja negatiivinen napa asetetaan paikalleen, pitäisi kuulua "naksahdus", joka vahvistaa kireyden. Kaapelin taivutussäteen tulee olla vähintään 48 mm, jotta vältetään eristeen vanheneminen suoran auringonvalon aiheuttaman altistuksen vuoksi;
3. Kytkentärasiahitsaus: Ennen ohitusdiodin ja hitsausnauhan hitsaamista tarvitaan infrapuna-esilämmitys. Esilämmityslämpötilaa tulee säätää 120-150 ℃:een, juotosraudan lämpötilaa tulee laskea 240-260 ℃:seen ja hitsausaikaa lyhentää 2 sekuntiin diodin lämpövaurion estämiseksi;
4. Valmiin tuotteen tarkastus: Hitsauksen jälkeen johtavuus- ja matalaresistanssitestit varmistavat, että liitosresistanssi on < 0,5 mΩ. Samanaikaisesti käytä röntgenkuvausta juotosliitosten sisäisen tyhjän määrän tarkistamiseen, mikä varmistaa kokonaisvaltaisesti hitsauksen laadun.
Q&A
1. Kysymys: Aurinkosähköhitsausprosessin aikana korkeat lämpötilat voivat helposti vahingoittaa akkukennoja. Kuinka välttää tämä?
Vastaus: Tämä voidaan saavuttaa säätämällä tarkasti prosessiparametreja. Yksikennoisen juotosraudan lämpötila on rajoitettu 260-280 ℃ ja aika on enintään 3 sekuntia. Liitäntäkotelon juotosraudan lämpötila lasketaan 240-260 ℃ ja aika on enintään 2 sekuntia. Samalla käytetään ammattimaisia lämpötilansäätölaitteita reaaliaikaiseen valvontaan paikallisen ylikuumenemisen välttämiseksi.
2. Kysymys: Mitä tulee tehdä, jos hitsattujen komponenttien liitosresistanssi on liian korkea?
Vastaus: Tarkista ensin juotosnauhan tarttuvuus akun pääverkkolinjoihin varmistaaksesi, ettei siinä ole väärää juottamista. Toiseksi optimoi hitsauslämpötila- ja aikaparametrit varmistaaksesi, että juotosnauha ja akku ovat täysin integroituja. Suorita lopuksi tiukasti alhaisen vastuksen testaus hitsauksen jälkeen ja muokkaa 不合格 tuotteet viipymättä.
3. Kysymys: Ulkokäyttöön asennettujen aurinkosähkökomponenttien hitsausalueet ovat alttiita ikääntymiselle. Kuinka varmistaa kestävyys?
Vastaus: Tuet on valmistettu kuumasinkitystä teräksestä tai alumiiniseoksesta korroosionestokyvyn parantamiseksi. Kaapelit välttävät suoraa auringonvaloa ja varmistavat riittävän taivutussäteen. Liitäntälaatikko on hyvin tiivis. Sekä materiaalien että asennustietojen perusteella hitsausalueet ovat vakaat pitkään.
4. Kysymys: Kuinka säätää parametreja laminointivaiheessa erityyppisille EVA-liimakalvoille?
Vastaus: Laminointilämpötila ja imurointiaika on säädettävä tarkasti EVA-liimakalvon sulamispisteen ja sulamisindeksin mukaan sen varmistamiseksi, että EVA-liimakalvo on täysin sulanut ja jähmettynyt, muodostaen tiiviin tiivistysrakenteen. Ammattimainen tekninen tiimi voi mukauttaa erityisiä parametreja liimakalvon mallin perusteella.
Shenghui Metal ottaa "tarkan käsityötaidon ja vakaan laadun" keskeisenä kilpailukykynsä. Vuosien kertyneellä kokemuksella aurinkosähköhitsauksen käsittelystä se on tarjonnut vakaita ja luotettavia prosessointipalveluita useille aurinkosähköenergiaprojekteille ja saavuttanut alalla hyvän maineen. Pystymme räätälöimään hitsausprosessit tarkasti aurinkosähkömoduulien spesifikaatioiden ja materiaalivaatimusten mukaisesti ja tukemaan koko prosessia pienten eräiden prototyyppien valmistuksesta laajamittaiseen tuotantoon. Tarjoamme yksityiskohtaisia hinnastoja ja tarjouksia tueksi. Olemme yksi luotetuista aurinkosähköhitsausbrändeistä maailmanlaajuisesti ja toimitamme jatkuvasti luotettavia Made in China -käsittelytuloksia.
Hot Tags: Aurinkosähköhitsauksen käsittely, toimittaja, valmistaja
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик