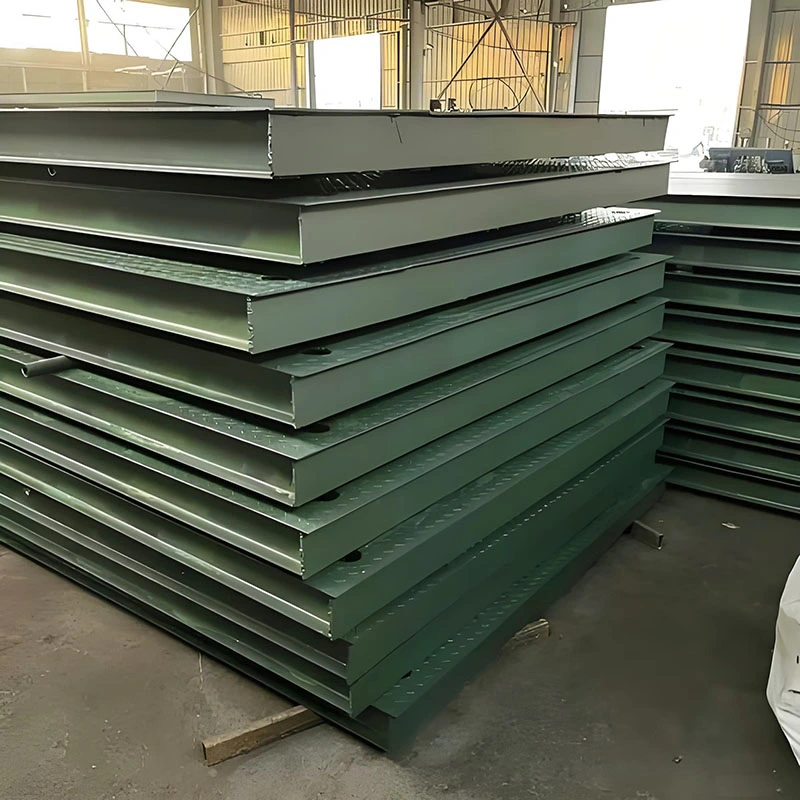
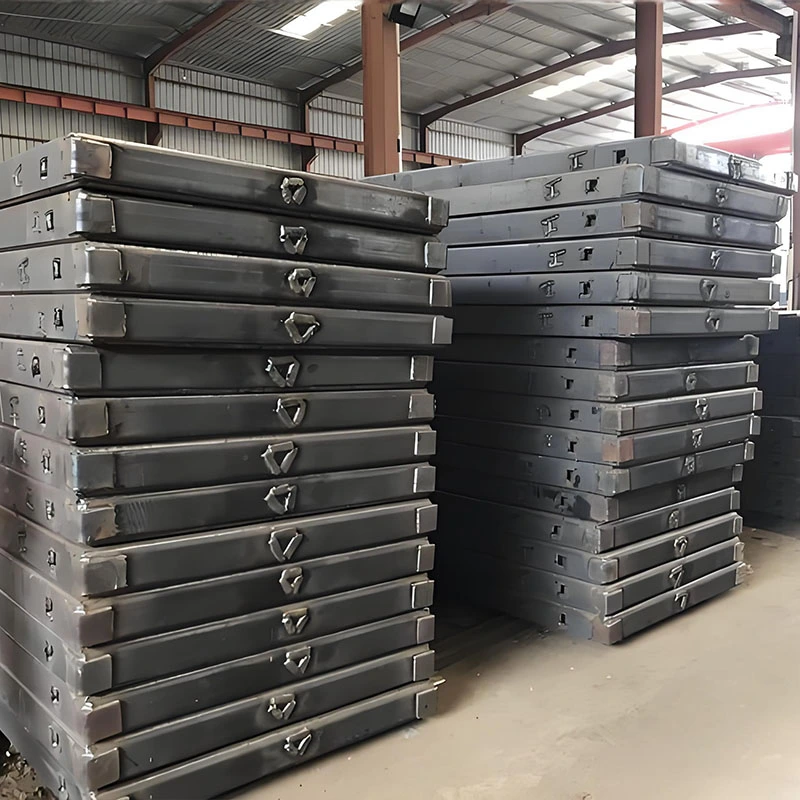
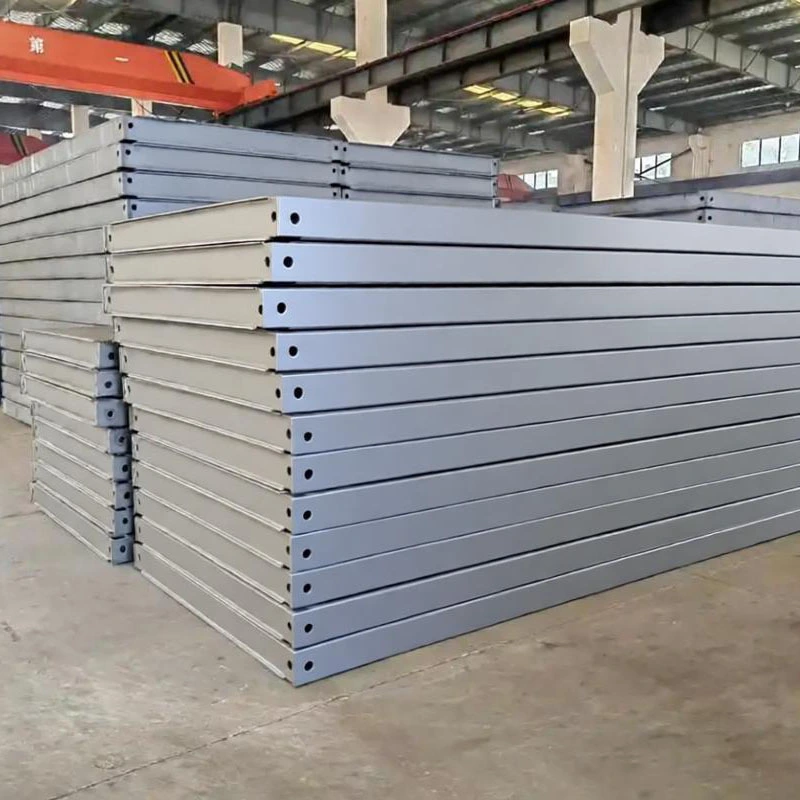
Teollisen valmistuksen maisemassa on käynnissä seisminen muutos. Raskaiden metallien valmistuksen alalla, jossa paksuus, tarkkuus ja suorituskyky ovat kiistattomia, perinteiset menetelmät syrjäytyvät yhä useammin edistyneemmällä, tehokkaammalla ja monipuolisemmalla tekniikalla: suurella teholla.laserleikkaus. Tehtaamme on ollut metallinkäsittelyn eturintamassa vuosikymmenien ajan, ja olemme nähneet tämän muuttavan kehityksen omakohtaisesti. Kysymys ei ole enää siitä, ottavatko valmistajat käyttöön suuritehoisia lasereita, vaan kuinka nopeasti he voivat integroida ne pysyäkseen kilpailukykyisinä. Tämä tekniikka ei ole enää luksusta; se on uusi vertailukohta kyvylle, laadulle ja tehokkuudelle vaativien projektien käsittelyssä. Tianjin Shenghui Metal Products Co., Ltd.:n investoinnit huippuluokan suuritehoisiin laserleikkausjärjestelmiin on keskeinen osa sitoutumistamme tarjota vertaansa vailla olevaa lisäarvoa asiakkaillemme kaivos-, rakennus-, energia- ja raskaiden koneiden aloilla.
Sisällysluettelo
Mikä on suuritehoinen laserleikkaus ja miten se eroaa perinteisistä menetelmistä?
Tehokas laserleikkaus tarkoittaa teollisessa valmistuksessa tyypillisesti järjestelmiä, jotka toimivat vähintään 6 kW:lla, ja koneet saavuttavat nykyään rutiininomaisesti 15 kW, 20 kW ja jopa 30 kW. Pohjimmiltaan se on lämpöerotusprosessi, jossa fokusoitu, suuren energiatiheyden lasersäde sulattaa, polttaa tai höyrystää materiaalia ohjelmoitua reittiä pitkin korkeapaineisen kaasusuihkun avustamana, joka poistaa sulan materiaalin ja luo puhtaan uurteen. Tehtaamme hyödyntää kuitulasertekniikkaa, jossa lasersäde muodostetaan aktiivikuidussa ja toimitetaan joustavan kuitukaapelin kautta leikkuupäähän. Tämä tarjoaa erinomaisen sähkötehokkuuden, säteen laadun ja luotettavuuden vanhoihin CO2-laserjärjestelmiin verrattuna.
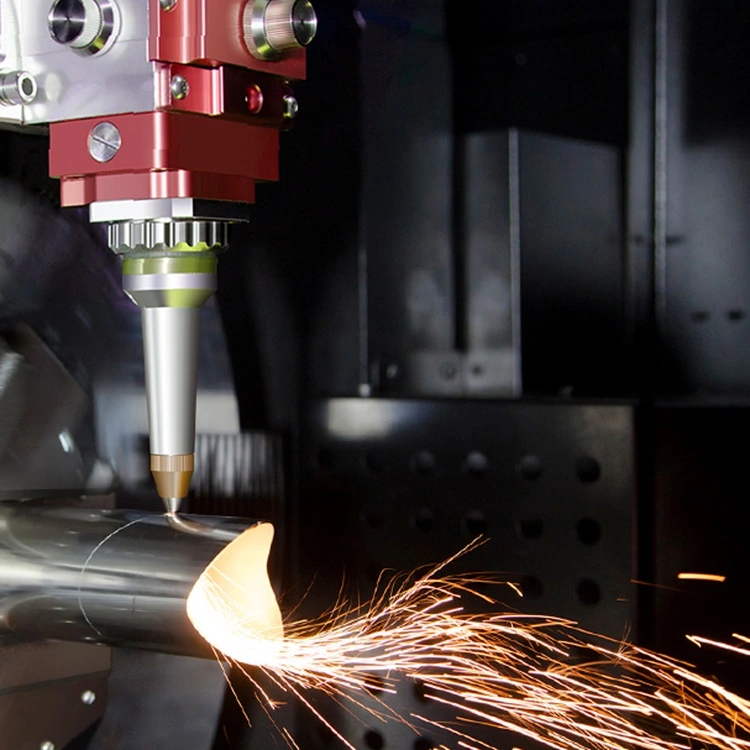
Perinteinen ero perinteisiin raskaisiin leikkausmenetelmiin on syvällinen. Verrataan sitä plasma- ja happipolttoaineleikkaukseen:
-
Tarkkuus- ja lämpövyöhyke (HAZ):Plasma- ja happipolttoaineleikkaus ovat korkean lämpötilan prosesseja, jotka luovat suuren HAZ:n, mikä johtaa merkittävään materiaalin vääristymiseen, reunan kovettumiseen ja leveään rakoon. Tehokas laserleikkaus tuottaa poikkeuksellisen pienen, kohdistetun lämmöntuoton. Tämä johtaa minimaaliseen HAZ:iin, käytännöllisesti katsoen ei lämpövääristymiä jäljellä olevaan materiaaliin ja kapeaan uraan, joka mahdollistaa monimutkaiset ääriviivat ja tiukemman osien sisäkkäisyyden, mikä parantaa merkittävästi materiaalin käyttöä.
-
Leikkauksen laatu ja viimeistely:Perinteiset menetelmät jättävät taakseen usein viistetyn reunan, kuonan (uudelleen jähmettynyt kuona) ja hapettuneen kerroksen, joka vaatii laajaa sekundaarihiontaa tai koneistusta. Tärkein etu prosessissamme on laserin kyky tuottaa neliömäinen, sileä ja usein "hitsausvalmis" leikkausreuna. Tämä vähentää tai eliminoi jälkikäsittelyn aikaa ja kustannuksia, mikä on kriittinen tekijä raskaassa valmistuksessa, jossa manuaalinen viimeistely on työvoimavaltaista.
-
Monipuolisuus ja automaatio:Plasma kamppailee heijastavien materiaalien, kuten alumiinin ja messingin, kanssa ja happipolttoainetta rajoittuvat rautametallit, mutta suuritehoiset kuitulaserit voivat leikata laajan valikoiman materiaaleja – pehmeästä teräksestä ja ruostumattomasta teräksestä alumiiniin, kupariin ja messinkiin – ilman, että itse laserituotannon kaasulähde vaihdetaan. Lisäksi laserleikkaus integroituu saumattomasti nykyaikaisiin CNC-ohjauksiin ja automatisoituihin materiaalinkäsittelyjärjestelmiin. Tuotantokerroksessamme on automaattinen lastaus ja purkaminen, mikä mahdollistaa keskeytymättömän, valot sammuvan toiminnan, mikä on pelin vaihtaja suurikokoisille, raskaille levyprojekteille.
-
Nopeus ja käyttökustannukset:Ohuille ja keskikokoisille levyille laserleikkaus on huomattavasti nopeampaa. Erittäin paksuilla levyillä (esim. yli 30 mm) raakaleikkausnopeus saattaa olla verrattavissa plasmaan, mutta kun huomioidaan ylivoimainen reunalaatu, joka eliminoi sivutyön, kokonaistyöaika on usein pienempi. Toimintakustannukset antavat vivahteikkaan kuvan. Vaikka alkupääomainvestointi on suurempi, kulutuskustannukset (laserkaasut vs. plasmaelektrodit ja suuttimet) ja kuitulaserien sähköinen hyötysuhde johtavat pienempään leikkausmetrikohtaiseen hintaan useimmissa tuotantoskenaarioissa, etenkin kun otetaan huomioon kokonaisvaltainen tuotannon työnkulku.
Kokemuksemme mukaan Tianjin Shenghui Metal Products Co., Ltd.:ssä muutos ei koskenut vain uuden koneen ostamista. Se edusti koko valmistusfilosofiamme strategista uudistusta, jossa etusijalle asetettiin tarkkuus ensimmäisestä leikkauksesta lähtien loppupään pullonkaulojen minimoimiseksi ja projektin kokonaistehokkuuden maksimoimiseksi.
Miksi suuritehoinen laserleikkaus on teknisesti ja taloudellisesti välttämätöntä raskaassa työssä?
Suuritehoisen laserleikkauksen olennainen luonne raskaaseen tuotantoon perustuu teknisten etujen lähentymiseen, joka muuttuu suoraan taloudellisiksi hyödyiksi. Se ratkaisee jatkuvat teollisuuden kipukohdat.
Tekniset ehdot:
-
Paksujen osien leikkaaminen:Valta on tärkeintä. Tehokkailla lasereillamme (15 kW+) pystymme leikkaamaan jatkuvasti korkealaatuista pehmeää terästä aina 50 mm:iin asti. Lisääntynyt teho mahdollistaa suuremmat syöttönopeudet myös näillä paksuuksilla, mikä säilyttää tuottavuuden. Tämä ominaisuus on välttämätön rakennerunkojen, laivanrakennus- ja kaivoslaitteiden komponenteille.
-
Lämmöntuoton hallinta rakenteen eheyden varmistamiseksi:Raskaat valmisteet sisältävät usein kriittisiä hitsejä lähellä leikattuja reunoja. Plasman suuri HAZ voi vaarantaa perusmetallin ominaisuudet, mikä vaatii lisävaiheita. Laserin alhainen lämmöntuotto säilyttää perusmateriaalin metallurgisen eheyden, mikä varmistaa vahvemmat ja ennakoitavammat hitsit ja vähentää koottujen rakenteiden vääristymisen riskiä. Tämä luotettavuus on tehtaallamme laadunvarmistuksen kulmakivi.
-
Monimutkaisuus ilman kompromisseja:Raskas ei tarkoita yksinkertaista. Komponentit vaativat usein monimutkaisia leikkauksia, sisäisiä muotoja ja tarkkoja reikiä pulteille ja hydrauliikalle. Edistyneen CAD/CAM-ohjelmiston ohjaama laserleikkaus suorittaa nämä monimutkaiset geometriat yhtä helposti kuin suora viiva, mikä on perinteisillä menetelmillä uskomattoman aikaa vievää ja kallista.
-
Toistettavuus ja digitaalinen integrointi:Jokainen osa on täydellinen digitaalinen kopio ensimmäisestä. Tämä toistettavuustaso on mahdoton saavuttaa manuaalisesti ja vaikeaa jopa manuaalisella CNC-plasmalla. Se varmistaa vaihdettavuuden kokoonpanossa, mikä on elintärkeää suurissa projekteissa ja huolto-osien vaihdossa.
Taloudelliset tarpeet:
-
Kokonaisomistuskustannusten (TCO) vähentäminen:Vaikka ennakkokustannukset ovat korkeammat, TCO on suotuisa. Säästöt näkyvät:
- Materiaalisäästöt: Tehostettu sisäkkäisohjelmisto yhdistettynä kapeaan uurreeseen voi parantaa materiaalin saantoa 2–8 %, mikä säästää valtavasti kalliissa raskaassa levyssä.
- Työvoimakustannusten alentaminen: Automaatio vähentää suoraan käyttäjän aikaa osaa kohti. Vielä tärkeämpää on, että jälkikäsittelyn (hionta, jyrsintä) vähentäminen tai poistaminen edustaa merkittävintä työvoiman säästöä.
- Kulutus- ja energiatehokkuus: Kuitulaserien seinäpistokehyötysuhde on yli 40 %, mikä ylittää huomattavasti CO2-laserit tai happipolttoaineen jatkuvan kaasunkulutuksen.
-
Uusien liiketoimintamallien käyttöönotto:Laserleikkauspalveluidemme nopeus ja joustavuus antavat meille mahdollisuuden vastata kiireellisiin pyyntöihin ja lyhytkestoisiin projekteihin kannattavasti. Se tekee juuri-in-time-tuotannosta helpompaa raskaille komponenteille, mikä vähentää asiakkaan varastokustannuksia.
-
Laatu talouden veturina:Ensimmäistä kertaa täydellisesti sopivien komponenttien toimittaminen eliminoi kalliit korjaukset ja viiveet asiakkaan kokoonpanolinjalla. Tämä luotettavuus rakentaa pitkäaikaisia kumppanuuksia ja vähentää piilokustannuksia asiakkaillemme, mikä tekee Tianjin Shenghui Metal Products Co., Ltd.:n palvelusta arvovetoisen valinnan, ei vain kustannuserää.
Taloudellinen argumentti on selvä: suuritehoinen laserleikkaus muuttaa kustannuspaikan (leikkaus ja valmistelu) strategiseksi eduksi, jolloin valmistajat voivat tehdä kilpailukykyisempiä tarjouksia monimutkaisista projekteista ja samalla suojata voittomarginaaliaan.
Mitkä tärkeimmät parametrit suuritehoisissa laserleikkauskoneissa ovat tärkeimpiä?
Tehokkaan laserleikkausjärjestelmän valinnassa ja käytössä ei ole kyse vain tehosta. Keskeisten parametrien vuorovaikutuksen ymmärtäminen antaa meidän kaltaisellemme tehtaalle mahdollisuuden optimoida suorituskykyä raskaita materiaaleja varten. Tässä kerromme yksityiskohtaisesti kriittiset tiedot, jotka määrittelevät kykymme.
|
Parametri
|
Tyypillinen kantama raskaaseen käyttöön
|
Vaikutus valmistukseen ja toteutukseen
|
| Laserteho |
6 kW - 30 kW+ |
Sanelee maksimipaksuuden ja leikkausnopeuden. Päätuotantokoneemme ovat 15 kW ja 20 kW, ja ne tarjoavat optimaalisen tasapainon 25-50 mm teräksen leikkaamiseen suurilla nopeuksilla säilyttäen samalla reunan laadun. Teho vaikuttaa suoraan suoritustehoomme. |
| Säteen laatu (BPP) |
< 2 mm*mrad (alempi on parempi) |
Ehkä kriittisempi kuin raaka voima. Matalakeilaparametrituote tarkoittaa tiukempaa, tarkempaa valokeilaa. Tämä mahdollistaa hienommat leikkaukset, pienemmät uurteet ja mahdollisuuden leikata paksumpia materiaaleja tietyllä teholla. Se on laadukkaiden reunojemme salaisuus paksulla levyllä. |
| Leikkuualustan koko ja kapasiteetti |
Usein 6 m x 2,5 m tai suurempi; Kantavuus 20-40 tonnia |
Määrittää käsiteltävän levyn koon ja painon. Järjestelmämme on suunniteltu täysikokoisille raskaille levyille, ja niissä on vankat tukirakenteet, jotka estävät painumisen leikkauksen aikana ja varmistavat tarkkuuden koko alustassa. |
| Lineaarinen käyttö ja paikannustarkkuus |
Paikannustarkkuus: ±0,05mm/m, Toistettavuus: ±0,03mm |
Varmistaa mittatarkkuuden suurilla, painavilla osilla. Suorituskykyiset lineaarikäytöt ja jäykkä konerakenne säilyttävät tämän tarkkuuden jopa nopeissa kiihdytyksissä ja paksun materiaalin painossa, mikä on olennaista osamme yhtenäisyyden kannalta. |
| Avustava kaasujärjestelmä ja paine |
Korkeapaineinen happi (paksulle teräkselle jopa 500 psi), typpi (korkealaatuisille reunoille) |
Kaasun kemia ja paine ovat ratkaisevia prosessin ohjauksessa. Paksun leikkauksen leikkaamiseen käytämme erittäin puhdasta happea luodaksemme eksotermisen reaktion, joka lisää energiankulutusta. Ruostumattoman teräksen ja alumiinin korkeapaineinen typpi (jopa 25 bar) tuottaa puhtaat, oksidittomat reunat. Järjestelmissämme on vakaa kaasunsyöttö tasaisen paineen ylläpitämiseksi. |
| Suutintekniikka ja leikkauspäät |
Automaattiset suuttimen vaihtajat, kapasitiiviset korkeusanturit |
Automaatio on avain käyttöajan kannalta. Päässämme on automaattinen suuttimien puhdistus ja vaihto, mikä ylläpitää optimaaliset leikkausolosuhteet. Kehittyneet korkeusanturit säilyttävät tarkan erotusetäisyyden jopa vääntyneiden tai epätasaisten levyjen päällä – yleinen haaste raskaassa valmistuksessa. |
| Ohjausjärjestelmä ja ohjelmisto |
Edistyksellinen CNC materiaalitietokannan kanssa |
Leikkauksen aivot. Järjestelmämme käyttävät kehittyneitä ohjelmistoja, joissa on esioptimoidut parametrit tuhansia materiaalin, paksuuden ja tehon yhdistelmiä varten. Näin käyttäjämme voivat keskittyä sisäkkäin ja työnkulkuun, ei manuaaliseen parametrien arvaamiseen, mikä varmistaa optimaaliset tulokset ensimmäisestä leikkauksesta lähtien. |
Päivittäisessä toiminnassamme Tianjin Shenghui Metal Products Co., Ltd.:ssä emme luota pelkästään näihin parametreihin staattisina numeroina. Hienosäädämme niitä jatkuvasti prosessiosaamisemme avulla. Esimerkiksi kaasun paineen ja leikkausnopeuden optimointi tietylle 40 mm:n AR400-hankausteräserille on syvän tietämyksemme sovellus, mikä varmistaa, että toimitamme osia, jotka täyttävät tiukimmat kulutuskestävyysvaatimukset. Tämä tekninen hallinta, joka on sisäänrakennettu jokaiseen laserleikkaustyöhön, erottaa tehtaamme.
Kuinka tehokkaat laserleikkaussovellukset tuottavat konkreettisia etuja?
Todiste suuren tehon laserleikkauksen keskeisestä roolista on raskaan teollisuuden todellisissa sovelluksissa. Tarkastellaan tiettyjä käyttötapauksia, joissa kykymme tuottavat mitattavissa olevia tuloksia.
Kaivos- ja maansiirtolaitteet:
-
Komponentit:Kauhan hampaiden adapterit, telalenkit, alustaosat, kulutuslevyt, rakennetuet.
-
Toteutetut edut:Nämä osat vaativat äärimmäistä kestävyyttä. Laserleikkaus mahdollistaa Hardox- ja muiden kulutusterästen tarkan profiloinnin minimaalisella lämmönkulutuksella, mikä estää varhaisen halkeilun tai rikkoutumisen. Tarkkuus varmistaa täydellisen sopivuuden myöhempää pinnoitusta tai hitsausta varten, mikä pidentää komponenttien käyttöikää. Äskettäisessä projektissa monimutkaisten kulutuslevyjen ääriviivojen laserleikkaus lyhensi asiakkaan kokoonpanoaikaa 15 %, koska sovitushionta poistui.
Rakennus- ja rakenneteräs:
-
Komponentit:Liitoslevyt, kulmat, palkin päätyosat, räätälöidyt kannakkeet, arkkitehtoniset elementit.
-
Toteutetut edut:Nopeus ja tarkkuus ovat kuningas. Tehokkaat laserit voivat käsitellä nopeasti paksuja liitoslevyjä, joissa on useita pultinreikiä ja monimutkaisia muotoja. Tarkkuus varmistaa, että reiät kohdistetaan täydellisesti pellolla, mikä eliminoi kalliit kalvaukset tai kentän muutokset. Pesäohjelmistomme minimoi romun näistä tyypillisesti pienemmistä mutta lukuisista osista, mikä parantaa suoraan asiakkaidemme projektimarginaaleja.
Raskaat kuljetus- ja maatalouskoneet:
-
Komponentit:Runkokiskot, akselituet, ohjaamorakenteet, harvesterin terät, vaihteistokotelot.
-
Toteutetut edut:Näissä sovelluksissa sekoitetaan paksuja materiaaleja monimutkaisilla geometrioilla. Laserleikkaus käsittelee molemmat saumattomasti. Mahdollisuus leikata puhtaat reiät hydraulilinjoille suoraan paksuihin runko-osiin, valmiina hitsausta varten, virtaviivaistaa koko valmistusputkistoa. Laserleikkauksemme johdonmukaisuus tarkoittaa, että jokainen tuotantoajon osa on identtinen, mikä on ratkaisevan tärkeää kokoonpanolinjan valmistuksessa.
Energia ja infrastruktuuri:
-
Komponentit:Tuuliturbiinin osat (laipat, kannakkeet), paineastiasegmentit, siltojen rakennesolmut, sähköntuotantokotelot.
-
Toteutetut edut:Tässä laatu ja sertifiointi ovat ensiarvoisen tärkeitä. Laserleikkauksen puhtaat, kuonattomat reunat tarjoavat erinomaisen hitsin valmistelupinnan, mikä johtaa paremman eheyden hitseihin, jotka voivat läpäistä tiukat röntgen- tai ultraäänitestaukset. CNC-laserleikkauksen digitaalinen jäljitettävyys – jossa jokainen leikkaus on sertifioidusta piirustuksesta – tukee näillä aloilla vaadittavaa tiukkaa dokumentointia.
Kaikissa näissä sovelluksissa havaitsemamme ja kumppaneillemme tarjoamiamme konkreettisia etuja ovat:Lyhennetyt toimitusajat(nopeampi leikkaus + vähemmän sivutyötä),Parannettu suunnittelun vapausPienemmät projektin kokonaiskustannukset (materiaalisäästöjen ja työvoiman vähentämisen ansiosta) jaParannettu tuotteen suorituskyky(paremmin istuvat komponentit, joilla on erinomainen reunan eheys). Joka päivä tehtaallamme näemme, kuinka suuritehoinen laserleikkaus muuttaa kunnianhimoiset suunnitelmat luotettavaksi ja raskaaksi todellisuudeksi.Tianjin Shenghui Metal Products Co., Ltd.ja asiakkaitamme.
Mitä raskaan tuotannon laserleikkauksen tulevaisuus tuo tullessaan?
Evoluutio ei ole kaukana ohi. Rata osoittaa kohti entistä suurempaa integraatiota, älykkyyttä ja kykyjä, mikä vahvistaa laserleikkauksen keskeistä roolia.
-
Tehon lisäykset ja prosessin tarkentaminen:Lasertehot jatkavat nousuaan, mikä tekee yli 50 mm:n teräksen leikkaamisesta suurilla nopeuksilla rutiinisemman. Painopiste kuitenkin siirtyy "älykkään tehon" hallintaan – tehon, taajuuden ja sädetilan dynaamiseen säätöön leikkauksen aikana optimoidakseen yksittäisen osan eri ominaisuuksia (esim. suuri nopeus ohuilla uuilla, suuri teho paksuilla seinillä), mikä parantaa entisestään sykliaikoja ja reunan laatua.
-
Hyperautomaatio- ja valotehtaat:Laserleikkauksen integrointi alku- ja loppupään prosesseihin syvenee. Kuvittelemme täysin automatisoituja linjoja, joissa raakalevy varastoidaan, noudetaan, leikataan laserilla, lajitellaan ja kuljetetaan sitten robottihitsauskennoille – kaikki ilman ihmisen väliintuloa. Investointimme automaatioon on askel kohti tätä tulevaisuutta, sillä se maksimoi tehokkaan laserleikkauslaitteistomme hyödyntämisen 24/7.
-
Tekoäly ja ennakoiva prosessinhallinta:Tekoäly siirtyy konseptista vakiotyökaluksi. Koneoppimisalgoritmit analysoivat anturidataa (takaisinheijastus, sulamisaltaan valvonta) reaaliajassa ennustaakseen ja korjatakseen vikoja, kuten kuonan muodostumista tai lävistysvirheet, ennen kuin ne tapahtuvat, mikä takaa ensimmäisen osan oikeellisuuden ja vähentää kalliiden materiaalien romua.
-
Hybridivalmistus:Raja vähentävän (leikkaus) ja additiivisen (rakentaminen) valmistuksen välillä hämärtyy. Laserleikkauspäät integroidaan lasermetallipinnoituspäihin (LMD) samassa koneessa. Tämä mahdollistaa osan leikkaamisen levystä ja sitten monimutkaisten ominaisuuksien tai kulutusta kestävän verhouksen lisäämisen yhdellä kokoonpanolla, mikä avaa uusia mahdollisuuksia korjaukseen ja monimutkaisten osien luomiseen.
-
Kestävä kehitys:Kuitulaserien luontainen tehokkuus on tärkeä voimavara. Materiaalihävikin vähentäminen optimaalisen sisäkkäisyyden, alhaisemman energiankulutuksen avulla ja monien muihin leikkausmenetelmiin liittyvien kemiallisten puhdistusprosessien eliminoiminen asettavat laserleikkauksen vihreämmäksi vaihtoehdoksi. Tämä vastaa kestävien valmistuskäytäntöjen kasvavaa kysyntää alallamme.
Tulevaisuuteen katsovalle valmistajalle, kuten Tianjin Shenghui Metal Products Co., Ltd., näiden trendien perässä pysyminen on osa DNA:ta. Sitoutumisemme ei ole vain omaksua teknologiaa, vaan ymmärtää ja hyödyntää sitä asiakkaidemme tulevaisuuden haasteiden ratkaisemiseksi tänään. Raskaan tuotannon tulevaisuus on digitaalinen, automatisoitu ja laserkeskeinen, ja tehdastamme rakennetaan johtamaan tätä tulevaisuutta.
Johtopäätös
Todisteet ovat ylivoimaisia. Tehokas laserleikkaus on siirtynyt edistyneestä vaihtoehdosta olennaiseksi ydinteknologiaksi kaikille vakavalle raskaalle metallivalmistajalle. Se vastaa nykyaikaisten valmistusvaatimusten kriittiseen kolmikkoon:korkeampi laatu, alhaisemmat kustannukset ja lyhyempi markkinoilletuloaika.Tekninen kyky leikata paksuja materiaaleja tarkasti, minimaalinen lämmöntuotto ja poikkeuksellinen reunalaatu yhdistettynä työvoiman vähenemiseen, materiaalisäästöihin ja prosessien integrointiin luovat kiistattoman kilpailuedun.
Tianjin Shenghui Metal Products Co., Ltd.:ssä olemme tehneet tästä tekniikasta tuotantomme kulmakiven. Asiantuntemuksemme ei ole vain koneiden omistamista; se on prosessiparametrien hallinta, niiden integrointi laajempaan valmistustyönkulkuumme ja tämän kyvyn soveltaminen asiakkaidemme monimutkaisten haasteiden ratkaisemiseen vaativimmilla aloilla.
Jos projektiisi liittyy raskaita levyjä, monimutkaisia geometrioita ja tarve luotettaville, korkealaatuisille komponenteille, yhteistyö edistyneellä, tehokkaalla laserleikkauksella varustetun valmistajan kanssa ei ole enää valinnaista – se on välttämätöntä. Pyydämme sinua arvioimaan seuraavan projektisi kokonaiskustannuksia ja aikataulua ottaen huomioon kokonaisvaltaiset säästöt, joita lähestymistapamme voi tuottaa.
Oletko valmis kokemaan suuren tehon laserleikkauksen tarkkuuden ja tehokkuuden vaativiin tuotantotarpeisiisi? Ota yhteyttä suunnittelutiimiimmeTianjin Shenghui Metal Products Co., Ltd.:ssä tänään kuulemista varten. Jaa piirustuksesi tai tekniset tiedot ja anna meidän tarjota yksityiskohtainen analyysi siitä, kuinka laserleikkauskykymme voivat optimoida suunnittelusi, vähentää kustannuksia ja nopeuttaa projektin aikajanaa.
Usein kysytyt kysymykset (FAQ)
Miksi suuritehoisesta laserleikkauksesta tulee välttämätöntä raskaan metallin valmistuksessa?
Kysymys1:Mikä on tärkein syy, miksi raskaat valmistajat vaihtavat suuren tehon laserleikkaukseen plasman yli?
Vastaus:Ensisijainen tekijä on kokonaiskustannus- ja laatuetu. Vaikka plasmalla on alhaisemmat koneen alkuperäiset kustannukset, suuritehoinen laserleikkaus tarjoaa erinomaisen leikkauslaadun, joka usein eliminoi kalliin toissijaisen koneistuksen tai hionnan, tarjoaa paljon suuremman tarkkuuden monimutkaisille osille ja mahdollistaa tiukemman materiaalin sisäkkäin jätteen vähentämiseksi. Koko projektin elinkaaren ajan – ottaen huomioon materiaalin tuotto, viimeistelytyö ja kokoonpanon asennus – laserleikkaus osoittautuu tehokkaammaksi ja kustannustehokkaammaksi monissa raskaissa sovelluksissa.
Kysymys2:Kuinka paksua materiaalia suuritehoiset laserit voivat leikata tehokkaasti teollisiin sovelluksiin?
Vastaus:Tehokas leikkauspaksuus riippuu materiaalityypistä, lasertehosta ja halutusta reunan laadusta. Miedolle teräkselle 15 kW:n laser voi leikata puhtaasti noin 25-30 mm suurilla nopeuksilla ja käsitellä jopa 40-50 mm sopivilla parametreilla. 20-30 kW lasereilla tämä yläraja ulottuu 50-60 mm:iin ja sen yli. Ruostumattoman teräksen ja alumiinin suurin puhdas leikkauspaksuus on tyypillisesti pienempi, mutta silti huomattava (esim. 25-35 mm 20 kW:lla). On erittäin tärkeää neuvotella asiantuntijan, kuten tiimimme, kanssa, jotta voimme sovittaa tehon juuri sinun materiaaliyhdistelmäisi.
Kysymys3:Vääntääkö laserin korkea lämpö paksuja metallilevyjä?
Vastaus:Vastakohtaisesti suuritehoinen laserleikkaus luo *vähemmän* vääntymistä kuin plasma- tai happipolttoaineleikkaus useimmilla paksuuksilla. Tämä johtuu siitä, että lämmöntuotto on erittäin keskittynyttä ja liikkuu nopeasti. Paikallinen alue lämpenee ja jäähtyy nopeasti minimoiden lämmön leviämisen ympäröivään materiaaliin (lämmön vaikutusalue). Tämä on keskeinen etu, koska se säilyttää jäljellä olevan levyn tasaisuuden ja leikatun osan geometrian, mikä vähentää leikkauksen jälkeistä oikaisutyötä.
Kysymys 4:Onko laserleikkaus taloudellinen pienissä erissä tai yksittäisissä raskaissa osissa vai vain massatuotannossa?
Vastaus:Se on poikkeuksellisen taloudellinen pienille erille ja prototyypeille. Asennus on puhtaasti digitaalinen – ladataan CAD-tiedosto – ilman fyysisiä työkaluja tai malleja. Tämä tarkoittaa, että yhden tai sadan osan leikkaamisen välillä ei ole käytännössä mitään asennuskustannuksia tai aikaeroa. Tämä joustavuus tekee siitä ihanteellisen mukautetun valmistuksen, prototyyppien ja huolto/korjaus/käyttö (MRO) -osiin, mikä mahdollistaa yksittäisten monimutkaisten komponenttien kustannustehokkaan tuotannon.
Kysymys 5:Mitä rajoituksia tai haasteita on suuritehoisessa laserleikkauksessa erittäin paksulle (esim. 50 mm+) rakenneteräkselle?
Vastaus:Paksuuden äärimmäisessä yläpäässä haasteita ovat täydellisen neliömäisen uurteen saavuttaminen koko syvyyden alueella (saippoa voi esiintyä), vaaditun korkean apukaasun paineen ja kulutuksen hallinta sekä leikkausnopeuden ylläpitäminen liiallisen sulamisen estämiseksi. Leikkausreuna voi olla myös hieman karheampi viimeistely ohuempiin leikkauksiin verrattuna. Näissä äärimmäisissä sovelluksissa prosessi vaatii huolellista parametrien optimointia kokeneiden teknikkojen toimesta. Usein erittäin paksuimmille osille (esim. yli 60 mm) prosessien yhdistelmä, kuten profiilin laserleikkaus ja sitten reunan työstäminen hitsin valmistelua varten, voi olla tehokkain ratkaisu. Arvioimme tämän tapauskohtaisesti parhaan lopputuloksen takaamiseksi.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик